Tabung reformer pada pabrik besi tereduksi langsung (DRI) bukanlah tabung penukar panas biasa. Mereka berada di dalam reformer yang menyala, tempat gas alam, uap, dan gas hasil daur ulang bereak...
READ MORE
 Rumah / Berita / Berita Industri / Tabung Tungku Pengecoran Sentrifugal: Proses, Manfaat & Panduan Pengadaan
2026-09-04
Tabung tungku reformer Anda baru saja rusak setelah hanya 38 bulan digunakan. Kutipan penggantinya mengatakan delapan minggu, tetapi jendela penyelesaian Anda akan ditutup dalam enam minggu. Tabung yang pecah tidak hanya sekedar tabung—tetapi ini berarti hilangnya produksi, gangguan proses, dan perebutan sumber suku cadang.
Tabung tungku pengecoran sentrifugal adalah tulang punggung layanan reformasi dan perengkahan suhu tinggi. Mereka menghasilkan struktur mikro yang padat dan berbutir halus yang tahan terhadap mulur dan karburisasi. Namun paduan, ketebalan dinding, dan sistem kualitas pemasok menentukan apakah pemanas berbahan bakar Anda bekerja dengan andal selama siklus operasi penuh atau menjadi alasan pabrik Anda mati lebih awal.
Pengecoran sentrifugal adalah rute manufaktur yang disukai untuk tabung tungku reformer dan perengkahan karena menghasilkan dinding yang seragam dan hampir bebas rongga yang tidak dapat ditandingi oleh rute tempa dan cetakan statis secara ekonomis. Paduan cair dituangkan ke dalam cetakan silinder yang berputar dengan kecepatan tinggi. Gaya sentrifugal menahan logam pada dinding cetakan, dan pemadatan berlangsung secara terarah dari permukaan luar menuju lubang. Kotoran ringan dan terak terkumpul di lubang bagian dalam, yang kemudian dibuang dengan mesin.
Hasilnya adalah dinding tabung dengan struktur butiran halus berbentuk kolom, tanpa porositas susut dan tanpa cacat garis tengah. Struktur ini menghasilkan umur mulur yang lebih panjang dan ketahanan yang lebih baik terhadap karburisasi. Untuk sebagian besar layanan reformer dan perengkahan, tabung yang dicor secara sentrifugal adalah spesifikasi standarnya.
| Atribut | Pengecoran Sentrifugal | Pengecoran Statis | Ditempa Mulus |
|---|---|---|---|
| Kesehatan dinding | Tinggi, hampir bebas kekosongan | Risiko porositas sedang | Tinggi |
| Struktur butir | Kolom halus, terarah | Kasar, acak | Cacat, direkristalisasi |
| Lokasi pengotor | Lubang bagian dalam, dikerjakan dengan mesin | Distribusi acak | Dalam materi |
| Toleransi yang khas | ±0,5 mm (dimesin) | ±5,0mm | ±1,0mm |
| Biaya untuk tabung | Sedang | Rendah | Tinggi |
Toleransi ketebalan dinding tipikal setelah pemesinan (mm). Nilai yang lebih rendah menunjukkan kontrol dimensi yang lebih ketat.
Pemilihan paduan harus mengikuti suhu logam maksimum yang diharapkan dan mekanisme kegagalan yang dominan, bukan hanya harga material. Dalam reformasi pelayanan, creep menjadi perhatian utama. Dalam perengkahan etilen, karburisasi mendominasi. Tabung reformer besi tereduksi langsung (DRI) menghadapi suhu tinggi dan atmosfer reduksi.
Bahan standarnya adalah kadar mikroalloy HK40 (25Cr-20Ni), HP45 (25Cr-35Ni), dan kadar nikel tinggi 35Cr-45Ni. Saat Anda berpindah dari HK40 ke 35Cr-45Ni, biayanya meningkat, begitu pula tegangan desain yang diijinkan dan ketahanan terhadap penetrasi karbon. Pada suhu 1.000°C, paduan 35Cr-45Ni dapat menahan tegangan sekitar 35 persen lebih tinggi dibandingkan HP45 dan hampir dua kali lipat tegangan HK40.
Kekuatan pecah rambat (MPa) vs. suhu logam (°C). Nilai perkiraan berdasarkan data paduan cor yang khas.
| Paduan | Kr (%) | Tidak (%) | Suhu logam maks yang khas | Properti utama |
|---|---|---|---|---|
| HK40 | 25 | 20 | 980°C | Ekonomis, kekuatan mulur sedang |
| HP45 | 25 | 35 | 1.040°C | Kekuatan mulur yang baik, ketahanan karburisasi |
| 35Cr-45Ni | 30-35 | 45-50 | 1.080°C | Tinggi creep strength, superior carburization resistance |
 Tabung Reformator untuk Proses Hidrogen dan Katalitik Suhu Tinggi Tabung reformer ini dirancang untuk konversi hidrogen dan reaksi katalitik dalam tungku industri. Ia menawarkan ketahanan termal yang unggul, perlindungan oksidasi, dan manufaktur presisi untuk memastikan integritas struktural dan stabilitas jangka panjang. Lihat Produk →
Meskipun keduanya merupakan tabung yang dicor secara sentrifugal, tabung perengkahan dan tabung reformer dirancang untuk mode kegagalan yang berbeda. Tabung perengkahan, juga disebut kumparan radiasi, beroperasi dalam tungku perengkahan etilen yang suhu dinding luarnya dapat melebihi 1.080°C. Mekanisme degradasi yang dominan adalah karburisasi: kokas terbentuk di dalam tabung, karbon berdifusi ke dalam paduan, dan tabung kehilangan keuletannya. Untuk layanan ini, grade HP microalloyed atau 35Cr-45Ni merupakan standarnya.
Tabung reformer mempunyai tugas yang berbeda. Mereka beroperasi dalam pembentukan uap metana pada suhu dinding sekitar 850-1.000°C. Masalah utamanya adalah rangkak: tabung harus menopang dirinya sendiri dan menahan tekanan internal selama umur desain 100.000 jam atau lebih. HP45 adalah pilihan umum, dengan 35Cr-45Ni digunakan jika diperlukan keandalan yang lebih tinggi.
Tabung reformer DRI mengikuti logika serupa tetapi dengan tantangan tambahan dari berkurangnya atmosfer dan suhu pengoperasian yang lebih tinggi di pabrik dengan pengurangan besi langsung. Mereka membutuhkan paduan yang dapat mempertahankan kekuatan mulur dan ketahanan terhadap pengambilan karbon di lingkungan yang kaya hidrogen.
 Tabung Retak untuk Tungku Pirolisis Etilen dan Propilena Didesain untuk perengkahan etilen dan propilena, koil bercahaya ini tahan terhadap suhu ekstrem dan tahan karburisasi. Geometrinya yang dioptimalkan memastikan perpindahan panas yang seragam dan ketahanan terhadap kokas, yang penting untuk memperpanjang masa pakai unit pirolisis. Lihat Produk →
Untuk reformer besi tereduksi langsung, desain tabung khusus DRI sering kali diperlukan untuk menahan serangan hidrogen dan mempertahankan umur pecah dalam operasi siklik.
 Tabung Reformator DRI untuk Tungku Besi Reduksi Langsung Khusus untuk pabrik DRI, tabung ini tahan terhadap serangan hidrogen dan pengambilan karbon dalam pengurangan atmosfer. Komposisi paduan dan kekuatan mekaniknya memberikan keandalan dalam operasi siklik suhu tinggi, mendukung produksi baja yang efisien. Lihat Produk →
Spesifikasi pembelian Anda adalah satu-satunya alat yang paling efektif untuk menghindari kegagalan tabung dini. Spesifikasi yang ditulis dengan baik mencegah tawaran berbiaya rendah dengan kualitas material yang buruk menjadi peristiwa downtime yang mahal.
Minimal, spesifikasi harus menyebutkan standar pengecoran, komposisi kimia, toleransi dimensi, persyaratan inspeksi, dan dokumentasi. Mengacu pada ASTM A297 atau ASTM A608 memberi pengecoran dasar yang jelas mengenai batasan komposisi dan sifat mekanik. Ketebalan dinding setelah pemesinan biasanya 10-18 mm untuk tabung reformer, dengan toleransi ±0,8 mm atau lebih baik pada permukaan akhir pemesinan. Lubangnya harus cukup halus untuk memungkinkan inspeksi ultrasonik dan fluks panas yang konsisten.
Kerusakan rangkak tetap menjadi penyebab terbesar kegagalan tabung reformer. Karburisasi mendominasi dalam layanan cracking. Panas berlebih akibat hantaman api atau distribusi aliran yang buruk adalah penyebab paling umum ketiga. Inilah sebabnya mengapa pemilihan paduan, ketebalan dinding tabung, dan pengaturan pembakar merupakan keputusan yang saling berhubungan.
Bila Anda menentukan tabung, mintalah pemeriksaan ultrasonik 100 persen pada dinding tabung. Pemeriksaan penetran pewarna pada ujung las mesin mendeteksi retakan permukaan yang mungkin terlewatkan oleh pengujian ultrasonik. Mintalah sertifikat ketertelusuran material yang menunjukkan nomor panas, analisis kimia, catatan perlakuan panas, dan hasil pengujian mekanis. Untuk aplikasi dengan paparan sulfur atau uap yang tinggi, mintalah laporan ketahanan karburisasi atau lembar data keretakan mulur dari pabrik pengecoran.
Penekanan pada harga sering kali mendorong pembeli menuju pemasok yang tidak memenuhi syarat. Dalam pengadaan tabung tungku, logika sebaliknya berlaku: tabung dengan harga terendah sering kali menjadi yang termahal jika Anda memperhitungkan penggantian, kehilangan produksi, dan biaya penghentian yang tidak direncanakan.
Carilah produsen yang muncul dalam daftar vendor yang memenuhi syarat dari operator energi besar. Kualifikasi itu bukanlah detail pemasaran. Artinya pemasok telah lulus audit yang mencakup proses pengecoran, perlakuan panas, kemampuan NDT, dan akurasi pemesinan. Hal ini juga menunjukkan rekam jejak pengiriman tabung dengan spesifikasi yang ketat.
Audit pabrik penting. Pastikan pabrik pengecoran memiliki kemampuan peleburan listrik modern, penuangan otomatis, tungku perlakuan panas yang andal dengan data siklus yang tercatat, dan laboratorium yang lengkap untuk pengujian kimia dan mekanis. Kapasitas pemesinan dengan mesin bubut CNC dan protokol pemeriksaan dimensi yang terdokumentasi merupakan faktor kedua. Untuk modul tabung besar dan pemanas berbahan bakar lengkap, kemampuan pemasok untuk merakit dan mengirimkan peralatan berukuran besar juga harus dinilai.
Pertimbangkan risiko pemasok yang tidak memenuhi syarat: komposisi kimia yang tidak konsisten dari panas ke panas, variasi ketebalan dinding yang berlebihan, dan penyusutan mikro pada dinding tabung. Inilah sebabnya mengapa aturan pengadaan tabung tungku harus diselaraskan dengan proyek pemanas berbahan bakar yang lebih luas. Pemasok dengan pengalaman EPC sering kali dapat mengoordinasikan pembuatan tabung, perakitan modul konveksi, dan konstruksi di lokasi dengan lebih efektif dibandingkan vendor terpisah. Baca artikel kami di kewaspadaan tabung radiasi untuk memahami kendala umum dalam pemasangan dan pengoperasian yang diabaikan oleh pemilik.
Dalam pengecoran sentrifugal sejati, logam dituangkan ke dalam cetakan yang berputar dan gaya sentrifugal membentuk dinding tabung. Cetakan berputar dengan kecepatan tinggi dan tabungnya berlubang tanpa inti. Pengecoran semi-sentrifugal menggunakan inti untuk membentuk geometri internal dan menurunkan kecepatan rotasi; ini digunakan untuk bagian-bagian seperti roda atau badan katup. Tabung tungku mengandalkan rute sentrifugal yang sebenarnya.
Untuk layanan perengkahan etilen dan reformasi uap, ketebalan dinding tipikal setelah pemesinan adalah 8-15 mm untuk kumparan perengkahan dan 10-18 mm untuk tabung reformer, namun ketebalan pastinya dihitung dari tekanan internal, tegangan izin paduan pada suhu logam maksimum, dan tunjangan korosi/karburisasi. Jangan pernah menentukan ketebalan dinding tanpa meninjau kode desain dan target umurnya.
Pengujian ultrasonik pada dinding tabung adalah standar, dikombinasikan dengan penetran pewarna pada ujung persiapan las mesin. Beberapa spesifikasi juga memerlukan pengujian radiografi untuk sambungan las dan pemeriksaan dimensi lubang, diameter luar, dan kebulatan dinding.
Tabung tungku pengecoran sentrifugal adalah investasi penting. Proses ini memberi Anda struktur padat dan berbutir halus yang diperlukan untuk ketahanan mulur dan karburisasi jangka panjang, tetapi hanya jika paduan, ketebalan dinding, inspeksi, dan pemasok dipilih dengan ketelitian yang sama seperti pemanas yang dipecat itu sendiri.
Mulailah dengan suhu logam maksimum, pilih paduan yang cocok dengan mode kegagalan dominan, dan tentukan inspeksi ultrasonik 100 persen dan ketertelusuran material penuh. Jika pemasok tidak dapat menunjukkan tingkat kendali mutu tersebut kepada Anda, tinggalkan saja. Tabung yang lebih murah yang rusak dalam tiga tahun tidak pernah lebih murah pada akhir proyek.
Butuh bantuan dalam menyusun spesifikasi untuk reformer atau cracking tube? Hubungi tim teknik kami untuk pemilihan material dan panduan pengadaan.
Tabung reformer pada pabrik besi tereduksi langsung (DRI) bukanlah tabung penukar panas biasa. Mereka berada di dalam reformer yang menyala, tempat gas alam, uap, dan gas hasil daur ulang bereak...
READ MOREKumparan radiasi yang gagal pada bulan ke-18, bukan pada tahun kelima, tidak hanya mengganggu produksi etilen. Hal ini memaksa penghentian yang tidak direncanakan, pengangkatan derek, dan evalua...
READ MOREBagian konveksi dari pemanas berbahan bakar adalah tempat efisiensi termal menang atau hilang. Gas buang meninggalkan bagian radiasi pada suhu 400–650 °C, membawa sebanyak 35% pelepasan pana...
READ MORESetelah tiga tahun menggunakan unit kokas yang tertunda, suhu keluar gas buang pemanas yang menyala telah berubah dari 180 °C menjadi 246 °C. Pembakar telah disetel dan tabung pancaran tampak se...
READ MORE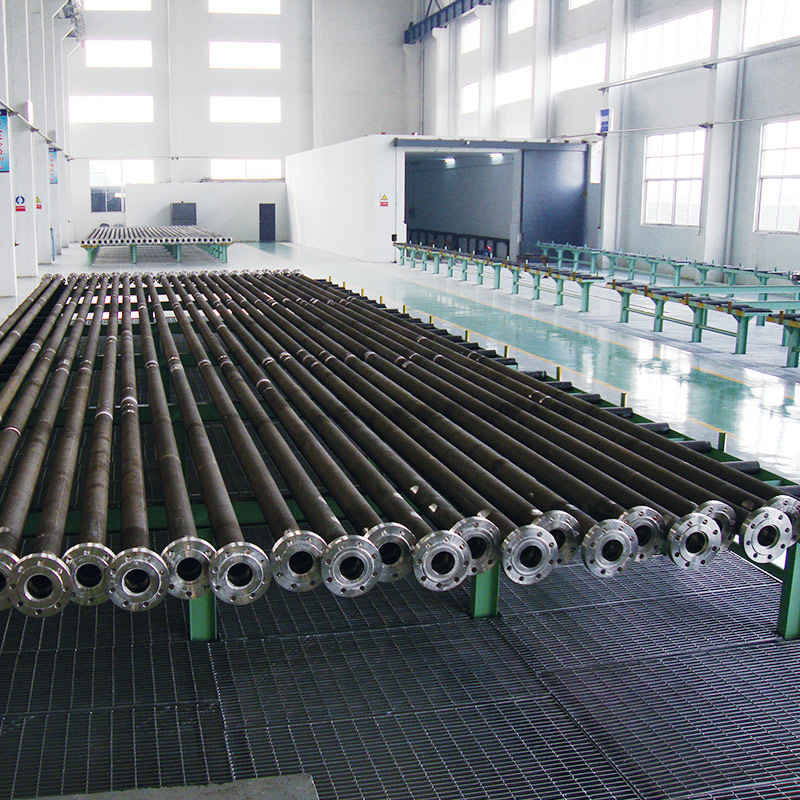
Tabung Reformator Tuopu dirancang untuk reaksi kimia suhu tinggi di tungku industri, memastikan perpindahan panas yang efisien, integritas struktural, dan stabilitas operasional jangka panjang. Tab...
See Details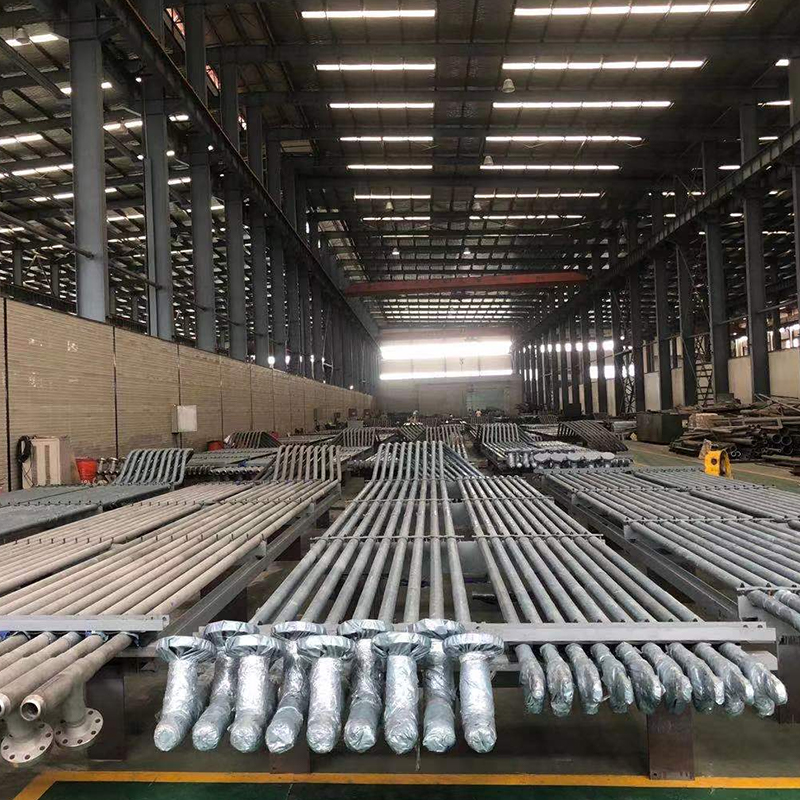
Seri Tabung Retak dirancang untuk tungku perengkahan suhu tinggi di industri petrokimia, memberikan stabilitas termal yang luar biasa, ketahanan terhadap korosi, dan keandalan operasional jangka pa...
See Details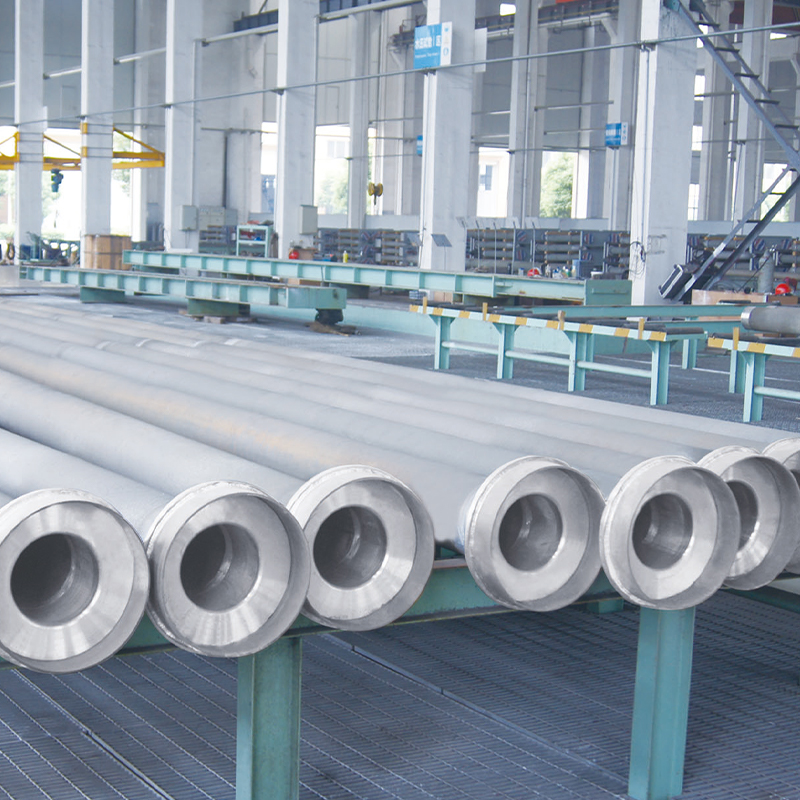
Seri Tabung Tungku DRI Tuopu dirancang khusus untuk tungku Direct Reduced Iron (DRI), menawarkan ketahanan panas yang unggul, kekuatan mekanik, dan stabilitas operasional jangka panjang. Diproduksi...
See Details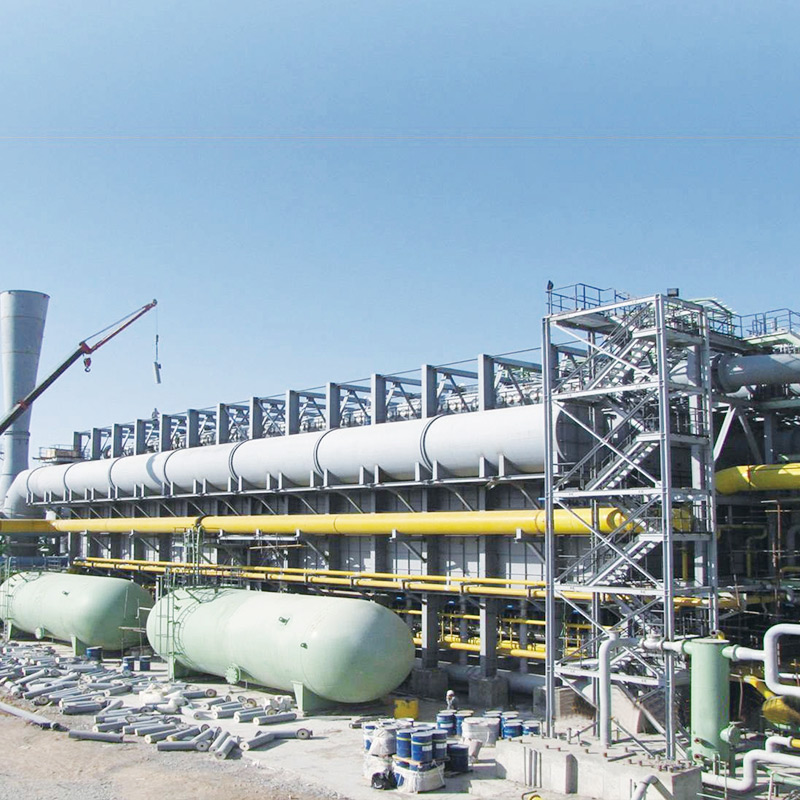
Tungku DRI Tuopu adalah solusi yang dirancang khusus untuk pabrik pembuatan baja, menghasilkan produksi besi tereduksi langsung (DRI) yang andal dan efisien. Dirancang untuk stabilitas operasional ...
See Details
Tungku Retak Etilen adalah tungku industri berkinerja tinggi yang dirancang untuk produksi etilen melalui pirolisis hidrokarbon. Tungku ini menghasilkan panas suhu tinggi yang presisi dan seragam y...
See Details
Tungku Umpan Hidrotreating kami dirancang untuk memberikan pemanasan yang tepat dan stabil untuk bahan baku yang memasuki reaktor hidrogenasi. Dengan memastikan pemanasan awal yang seragam dan kont...
See DetailsTelepon
+86 189 5262 7611
+86-(0)523 8498 2299
Surel
Alamat
No.20, Jalan Fuyang, Kota Jingjiang, Provinsi Jiangsu, Tiongkok
Media